
Dlaczego laminat HPL się odkleja? 5 błędów, które generują kosztowne reklamacje
Inwestujesz w wysokiej jakości laminat HPL, precyzyjnie docinasz płytę, nakładasz klej, składasz wszystko w całość... a po kilku tygodniach / miesiącach odbierasz telefon od klienta z informacją, że krawędzie blatu zaczynają odchodzić. Reklamacje związane z odklejającym się laminatem to poważny problem dla wielu zakładów stolarskich i montażystów.
Nasz zespół codziennie rozmawia z fachowcami w całej Polsce. Nasi doradcy techniczni regularnie odwiedzają warsztaty i zakłady produkcyjne, pomagając optymalizować procesy i rozwiązywać problemy z aplikacją. Nasze doświadczenie pokazuje, że w większości przypadków przyczyną awarii nie jest sam materiał, lecz drobne odstępstwa od reżimu technologicznego podczas klejenia.
Oto 5 najczęstszych błędów przy aplikacji klejów kontaktowych na laminaty HPL, które najczęściej diagnozujemy podczas wizyt w warsztatach. Sprawdź, na co zwrócić uwagę, aby trwale wyeliminować ten problem.
1. Źle dobrany klej do laminatu HPL i niska zawartość suchej masy
Wielu wykonawców, szukając oszczędności, sięga po uniwersalne, budżetowe kleje. Kluczowym parametrem, na który należy jednak zwrócić uwagę przy sztywnych materiałach (jakim jest laminat HPL), jest tzw. zawartość suchej masy.
Każdy klej kontaktowy składa się z bazy (żywice, kauczuk) oraz rozpuszczalnika (nośnika). Po aplikacji na płytę rozpuszczalnik odparowuje, a na materiale pozostaje wyłącznie sucha masa, która tworzy właściwą spoinę. Jeśli klej ma niską zawartość suchej masy (co często charakteryzuje tańsze produkty), większość jego objętości po prostu wyparuje, a na płycie zostanie zbyt mało substancji wiążącej, by utrzymać sztywny laminat w ryzach.
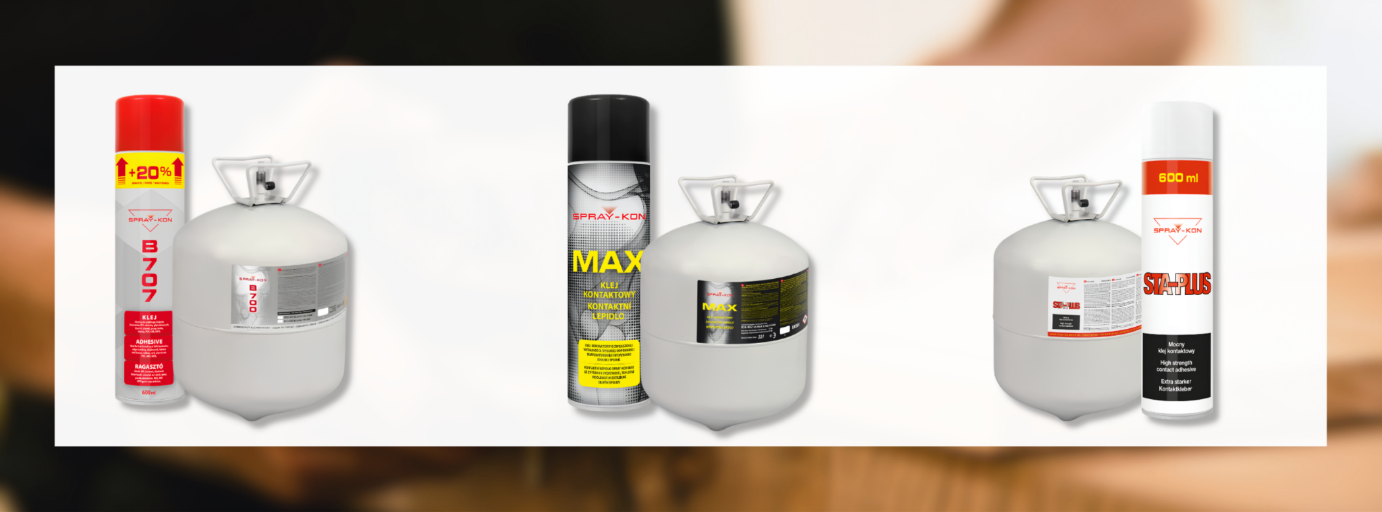
Wskazówka: Do wymagających prac meblarskich zawsze dobieraj klej kontaktowy do laminatu HPL o wysokiej zawartości substancji stałych. Format możesz dobrać do skali swojej pracy: Spray-Kon B707 w aerozolu sprawdzi się przy mniejszych realizacjach, pracach montażowych, serwisie i poprawkach, natomiast Spray-Kon B700 w kanistrze ciśnieniowym jest rozwiązaniem dla warsztatów i zakładów produkcyjnych, które regularnie kleją wielkoformatowe płyty. Alternatywnie do laminatów HPL możesz zastosować inne profesjonalne kleje z naszej oferty. W zależności od potrzeb masz do wyboru STA-PLUS w aerozolu i STA-PLUS w kanistrze oraz Spray-Kon MAX w aerozolu i Spray-Kon MAX w kanistrze.
2. Zbyt szybkie klejenie laminatu HPL do płyty MDF lub wiórowej
To najczęstsze uchybienie technologiczne, wynikające z chęci przyspieszenia pracy. Po nałożeniu warstwy kleju na płytę i laminat, należy bezwzględnie pozwolić na odparowanie zawartego w nim rozpuszczalnika.
Jeśli materiały zostaną złożone zbyt wcześnie (gdy warstwa kleju jest jeszcze mokra), rozpuszczalnik zostanie zablokowany między dwiema nieprzepuszczalnymi powierzchniami. Uwięziony w ten sposób gaz będzie stopniowo degradował spoinę od wewnątrz, co po kilku dniach zaowocuje powstawaniem charakterystycznych pęcherzy na powierzchni laminatu.
Wskazówka: Zawsze stosuj tzw. test suchego palca. Po natrysku odczekaj minimum 2 minuty (w zależności od temperatury otoczenia). Następnie delikatnie dotknij powierzchni kostkami palców. Jeżeli klej jest lepki, ale nie brudzi dłoni i nie ciągnie się jak pajęczyna – to idealny moment na bezpieczne złączenie elementów.
3. Brak kondycjonowania i ignorowanie wilgotności materiałów
Wielu wykonawców upatruje przyczyn odklejania się laminatu wyłącznie w złej temperaturze w warsztacie. Choć termika ma znaczenie, kluczowym i często ignorowanym czynnikiem są nagłe zmiany wilgotności względnej powietrza. Laminat HPL pod wpływem wilgoci zachowuje się jak naturalne drewno – „pracuje”, kurczy się w środowisku suchym i rozszerza w wilgotnym. Przy skrajnych różnicach wilgotności arkusz potrafi zmienić swój rozmiar o nawet 1,5 mm na każdy metr długości.
Ryzyko zerwania spoiny lub powstawania pęcherzy wzrasta proporcjonalnie do wielkości klejonej formatki. Jeśli do wyziębionej lub o podwyższonej wilgotności płyty meblowej przykleisz „suchy” laminat prosto z magazynu, materiały zaczną dążyć do równowagi higroskopijnej niezależnie od siebie. Powstałe w ten sposób ogromne naprężenia liniowe potrafią rozerwać spoinę, co niejednokrotnie diagnozują nasi przedstawiciele podczas wizyt u klientów.
PRO TIP doradcy technicznego: Zapewnij materiałom czas na wyrównanie wilgotności i osiągnięcie stanu równowagi. Płyty wiórowe, laminaty oraz materiały przeciwprężne, szczególnie w sezonie jesienno-zimowym, powinny leżakować w pomieszczeniu (optymalnie) przez 3 doby (72 godziny). Laminaty powinny być wyjęte z kartonów i postawione w szerokich rulonach dla dostępu powietrza. Idealne warunki to temperatura ok. 20°C oraz względna wilgotność powietrza na poziomie 50%.
4. Klejenie laminatu HPL na zapylone lub zatłuszczone podłoże
Warsztat stolarski to środowisko, w którym naturalnie występuje duże zapylenie. Mikroskopijne frakcje pyłu, trociny oraz niewidoczne gołym okiem tłuste zabrudzenia (np. od olejów maszynowych) działają na spoinę jak izolator. Klej wiąże się z drobinami kurzu, a nie ze strukturą płyty.
Często popełnianym błędem jest również używanie niewłaściwych rozpuszczalników do odtłuszczania, które mogą wejść w reakcję chemiczną z powierzchnią laminatu.
Prawidłowe przygotowanie: Przed aplikacją kleju dokładnie odpyl obie powierzchnie przy użyciu sprężonego powietrza. Do precyzyjnego odtłuszczenia oraz bezpiecznego usunięcia ewentualnych zabrudzeń z powierzchni meblowych rekomendujemy użycie profesjonalnych preparatów, takich jak Spray-Kon CLEAN lub jego mocniejszego wariantu Spray-Kon CLEAN TECH. Skutecznie przygotowują one podłoże, nie matowiąc przy tym dekoracyjnej warstwy HPL.
5. Niewystarczający, ręczny docisk mechaniczny
W technologii klejenia kontaktowego obowiązuje fundamentalna zasada fizyki: o końcowej sile wiązania decyduje siła docisku, a nie czas jego trwania.
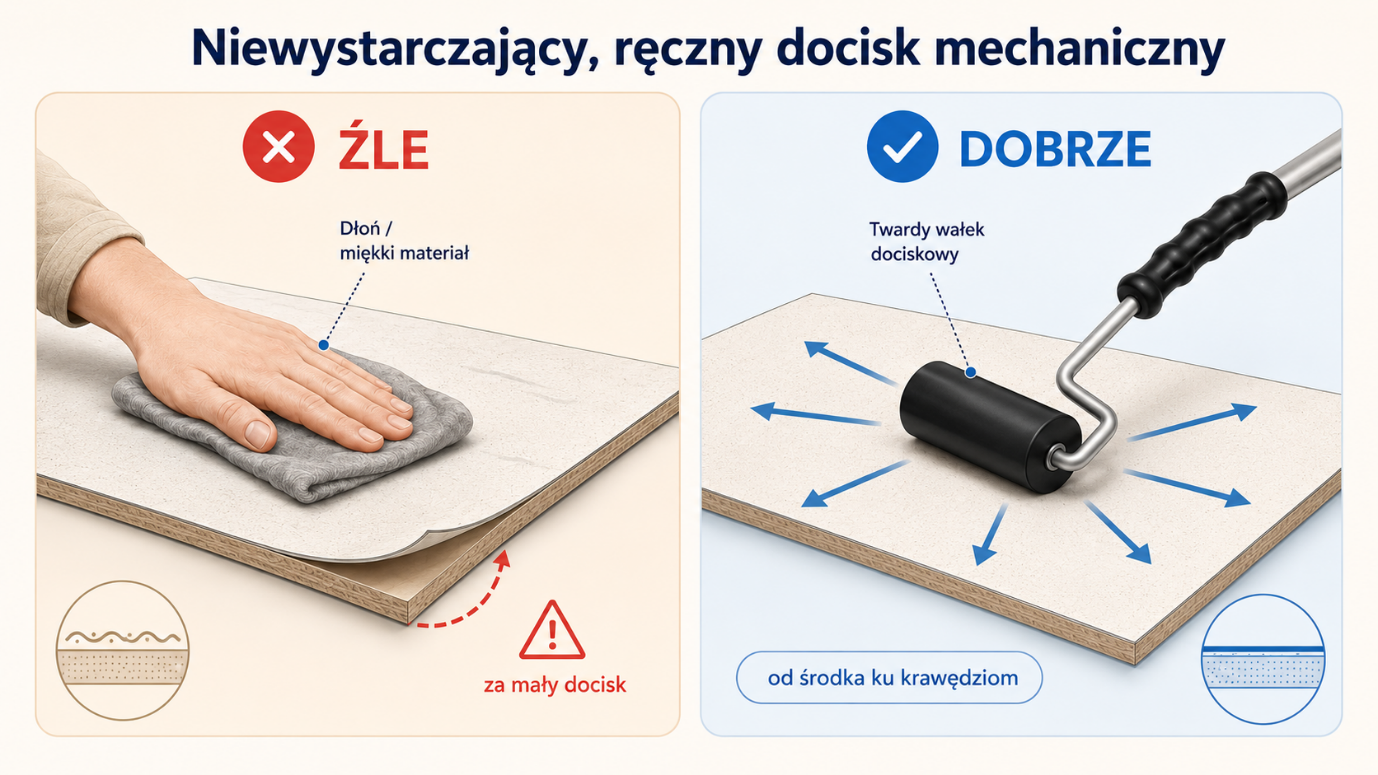
Wygładzenie powierzchni dłonią lub przetarcie jej miękkim materiałem nie wytwarza ciśnienia niezbędnego do pełnej aktywacji cząsteczek kleju. Brak odpowiedniego docisku, szczególnie na wrażliwych krawędziach i narożnikach formatek, to bezpośrednia przyczyna późniejszego „wstawania” laminatu.
Prawidłowa technika: Do łączenia laminatów HPL zawsze używaj twardego, ciężkiego wałka dociskowego z twardej gumy, takiego jak Optimal lub Ideal. Proces wałkowania należy rozpocząć od środka formatki, kierując się zdecydowanym, równomiernym ruchem ku jej zewnętrznym krawędziom. Zapewni to połączenie dwóch warstw kleju i aktywację spoiny, a także wyparcie ewentualnych resztek powietrza.
Podsumowanie i optymalizacja procesów w Twoim zakładzie
Eliminacja reklamacji związanych z odklejającym się laminatem sprowadza się do rygorystycznego przestrzegania podstawowych zasad technologii: wyboru produktu o odpowiedniej suchej masie, zapewnienia aklimatyzacji, odparowania nośnika i zastosowania silnego docisku rolkowego.
Jeśli chcesz zwiększyć powtarzalność pracy w warsztacie i ograniczyć ryzyko reklamacji związanych z odklejającym się laminatem HPL, postaw na profesjonalny system natryskowy Spray-Kon B700. Mega Zestaw Spray-Kon B700 z kanistrem, wężem i pistoletem to gotowe do pracy rozwiązanie dla zakładów stolarskich i producentów mebli, które ułatwia równomierną aplikację kleju kontaktowego, utrzymanie czystości pracy oraz uzyskanie mocnej, trwałej spoiny.
Autor: Zespół Techniczny Spray-Kon